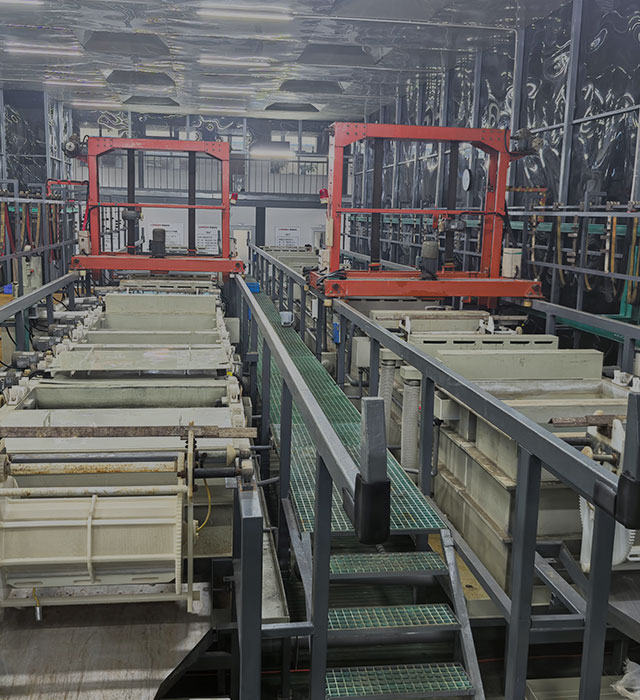
在电子元件、高端连接器等精密制造领域,镀锡加工是保障产品导电性、耐腐蚀性的核心工序。然而,当加工对象为异形工件时,“镀锡加工异形工件尖端效应过强烧毁”的问题却屡屡成为生产痛点——不仅导致工件报废、成本飙升,更可能延误订单交付,让企业陷入被动。深入剖析这一难题的本质,找到科学破解路径,已成为提升镀锡加工质量、保障生产稳定的关键。
追根溯源:为何镀锡加工异形工件会出现尖端效应过强烧毁?
要解决“镀锡加工异形工件尖端效应过强烧毁”问题,首先需明确其核心成因。在镀锡过程中,电流遵循“尖端放电”的物理规律,而异形工件因结构不规则,往往存在棱角、尖角、窄缝等特殊部位。这些部位的表面积远小于工件主体,电流密度会高度集中于尖端区域,远超镀锡工艺的合理阈值。当电流密度持续超标,尖端部位会因焦耳热快速积累,温度急剧攀升,最终导致镀层烧穿、工件基材受损,形成“尖端效应过强烧毁”的典型缺陷。
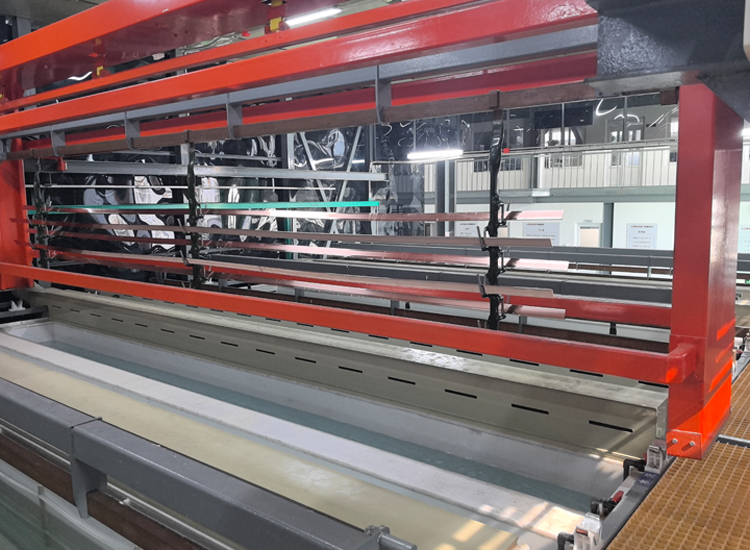
尤其对于结构复杂的异形工件,其尖端分布往往无规律可循,传统镀锡工艺难以精准适配电流分布,进一步加剧了电流密度的失衡。再加上部分企业对镀锡参数的把控不够精细,未能根据异形工件的结构特点动态调整电流、电压,使得“镀锡加工异形工件尖端效应过强烧毁”问题反复出现,成为制约生产效率的瓶颈。
精准破局:破解镀锡加工异形工件尖端效应过强烧毁的核心策略
面对“镀锡加工异形工件尖端效应过强烧毁”的挑战,企业需从工艺优化、设备升级、参数调控等多维度发力,构建系统化解决方案,才能从根源上杜绝烧毁问题。
在工艺设计层面,需针对异形工件的尖端结构进行预处理优化。例如,在镀锡前对工件尖端部位进行倒角、圆弧过渡处理,通过改变尖端的几何形状,降低电流集中程度,从源头削弱尖端效应。同时,优化镀液配方,提升镀液的分散能力与深镀能力,让电流在异形工件表面分布更均匀,避免局部电流密度过高,有效预防“镀锡加工异形工件尖端效应过强烧毁”的发生。
在设备与参数调控上,需引入智能化控制技术,实现电流、电压的精准动态调节。针对异形工件不同部位的结构差异,采用分段电流控制技术,对尖端区域适当降低电流密度,对主体区域保持正常镀锡电流,确保电流分布与工件结构精准匹配。此外,配备实时温度监测系统,一旦发现工件尖端温度异常升高,立即触发预警并自动调整参数,及时阻断烧毁风险,为“镀锡加工异形工件尖端效应过强烧毁”问题筑牢防护屏障。
长效保障:规避镀锡加工异形工件尖端效应过强烧毁的实践要点
解决“镀锡加工异形工件尖端效应过强烧毁”问题并非一劳永逸,还需建立长效管控机制,从细节把控到流程优化,全方位保障生产稳定性。
一方面,要强化操作人员的专业技能培训,让一线操作者充分掌握异形工件镀锡的工艺要点,明确电流参数、镀液温度、镀锡时间等关键指标的调控标准,避免因操作不当引发尖端效应过强问题。另一方面,建立完善的质量检测流程,对镀锡后的异形工件进行全维度检测,重点排查尖端部位是否存在烧毁、镀层缺陷,一旦发现问题及时追溯工艺环节,快速调整优化,防止同类问题重复出现。
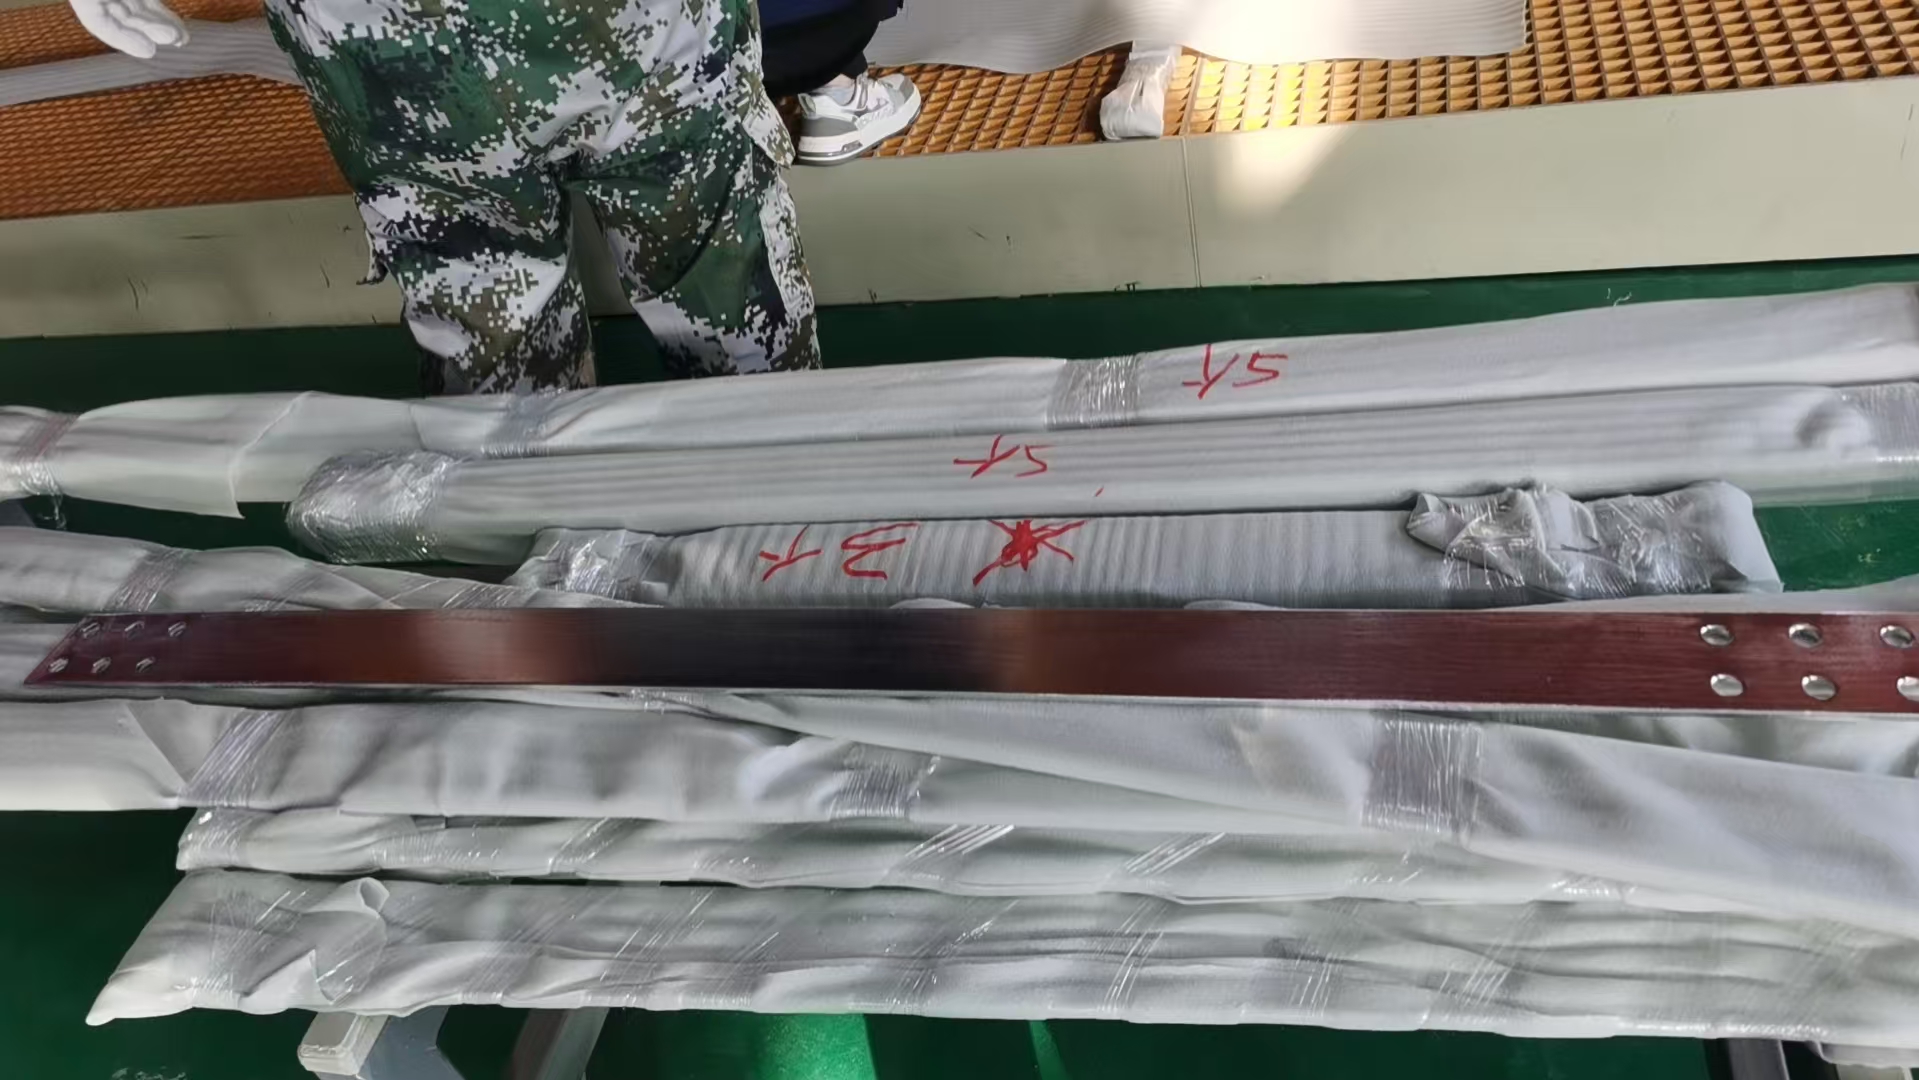
同时,企业需定期对镀锡设备进行维护保养,确保电流输出稳定、温控系统精准,避免因设备老化、性能下降导致电流分布失衡,进而引发“镀锡加工异形工件尖端效应过强烧毁”。通过将工艺优化、人员培训、设备维护、质量检测形成闭环管理,才能从根本上消除尖端效应过强烧毁的隐患,让镀锡加工在异形工件生产中发挥最大价值。
在精密制造追求高质量、高效率的当下,攻克“镀锡加工异形工件尖端效应过强烧毁”难题,不仅是提升产品合格率、降低生产成本的必然要求,更是企业增强核心竞争力的关键所在。唯有以科学的方法剖析问题根源,以精准的策略破解技术瓶颈,以严谨的态度落实长效管控,才能让镀锡加工更好地适配异形工件生产需求,为精密制造产业高质量发展注入强劲动力,彻底告别尖端效应过强烧毁的生产困境。